深圳市玖宏精工机械有限公司

全国唯一自主研发电磁加热控制器及加工辊筒型企业

首页 >> 新闻动态 >>行业动态 >> 干法锂电电极温控难题:电磁加热辊如何破解涂布与辊压的精度瓶颈
详细内容

干法锂电电极温控难题:电磁加热辊如何破解涂布与辊压的精度瓶颈

一、干法电极崛起,温控成为隐藏卡点

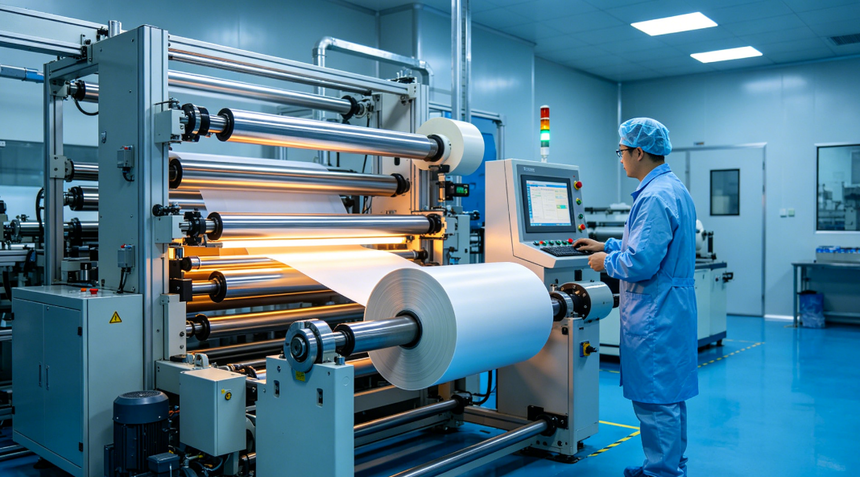
2025 年以来,干法电极工艺从实验室走向量产线,固态电池、半固态电池的产能规划密集落地。与传统湿法涂布不同,干法电极不使用 NMP 等有机溶剂,依靠 PTFE 纤维化粘结活性物质,对辊压和热复合过程的温度均匀性提出了近乎苛刻的要求。

一条干法电极产线上,温度波动 ±3℃,就可能导致 PTFE 纤维化程度不均,极片剥离强度下降,直接拉低良率。而传统加热方式在这个场景下,正在暴露越来越多的短板。


7dafca022b3b906742cd9b9bf65a1af1.png

二、三种传统加热方式,各有各的痛

导热油加热辊:安全隐患如影随形


c9628c4a8277a3573ae817c36ea63e6f.png

导热油辊是过去十年涂布产线的主流方案,但在锂电场景下风险突出:

  • 漏油即火灾:锂电车间对防爆要求极高,导热油管路一旦渗漏,接触高温辊面即有起火风险,多家车企和电池厂已在新产线中明确限制导热油方案;

  • 升温慢、补温滞后:从常温升到 200℃通常需要 40 分钟以上,换产等待时间长;

  • 结焦导致温差:长期高温运行后导热油结焦,辊面轴向温差可达 ±5~8℃,且无法逆转,只能换油或换辊;

  • 维护成本高:油泵、管路、密封圈定期更换,停机损失大。

2. 电阻加热辊:温控精度不够看

电阻辊通过辊内加热棒发热,结构简单,但先天不足:

  • 加热不均:加热棒集中布置,辊面存在 "热斑",轴向温差通常 ±3~5℃;

  • 升温慢、热惯性大:功率密度受限,升到工作温度慢,降温也慢,难以适配多品种快速换产;

  • 寿命短:加热棒在高温振动环境下易烧断,更换需拆辊,产线停摆动辄半天。

3. 蒸汽加热辊:温度天花板明显

蒸汽辊在低温涂布场景尚可,但干法电极热压通常需要 180~250℃,蒸汽方案需要高压锅炉,不仅温度上限受限,还涉及压力容器报备和安全监管,产线部署灵活性差。


ca45ab815fc6d2372fa4911eb02b7f9b.png

三、电磁感应加热辊:从原理上解决问题

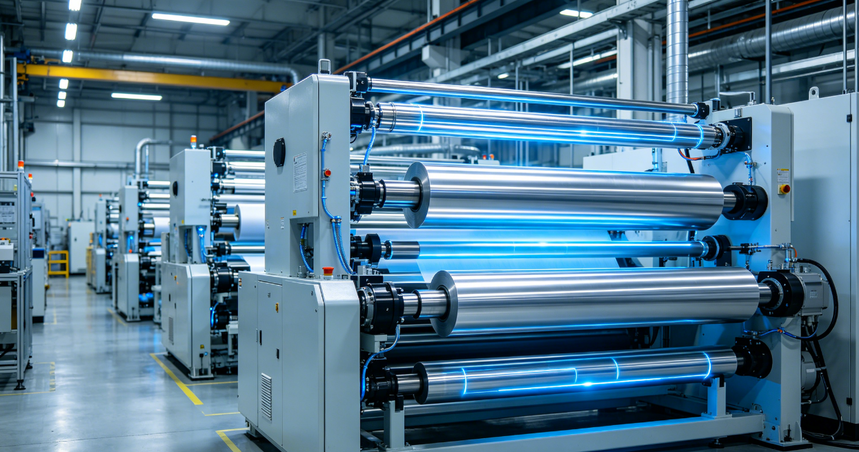
电磁加热辊的核心逻辑是"让辊体自己发热",而非外部热源传导。

工作原理

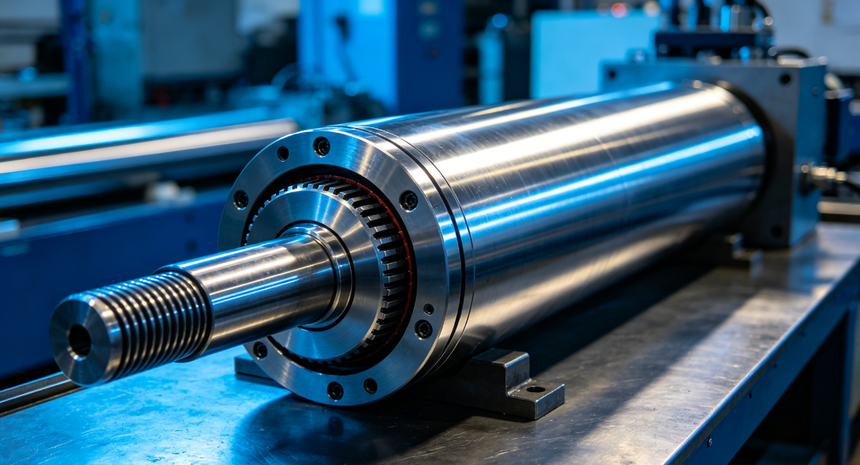
辊体内部布置固定的电磁感应线圈,通入高频电流后产生交变磁场,金属辊体在磁场中切割磁力线,自身产生涡流而发热。线圈静止、辊体旋转,两者无机械接触。

四项关键优势

1. 控温精度 ±1℃

由于热量直接产生于辊体本身,无中间传导环节,配合多区独立温控和 PID 算法,辊面轴向均匀性可控制在 ±1℃以内。这对干法电极 PTFE 纤维化的一致性至关重要。

2. 最高 400℃,突破温度天花板

电磁感应加热功率密度高,辊面工作温度可达 400℃,不仅覆盖常规锂电涂布(120~180℃),还能适配固态电池电解质热压(200~300℃)、PI 膜固化、高端复合材料成型等高温场景。

3. 无油、无水、无接触,本质安全

  • 无导热油管路,从根源消除漏油火灾风险;

  • 线圈与辊体无接触,无机械磨损件,内部结构静态化,维护周期大幅延长;

  • 非接触式设计,电气系统与旋转辊体无直接关联,安全性更高。

4. 升温快、能耗低

热能转化率约 98%,升至 200℃仅需 18~20 分钟,补温响应≤30 秒。相比导热油方案综合节能 30% 以上,生产稼动率提升约 40%。


17f508a1a0fe9f39d11b1980f239a8ce.png

四、玖宏精工:深耕电磁加热 13 年的锂电配套实践

深圳市玖宏精工机械有限公司成立于 2013 年,是国内较早专注电磁感应加热技术的高新技术企业、科技型中小企业,总部位于深圳坪山区,2025 年在惠州大亚湾智能控制产业园设立制造基地(广东省玖宏机械有限公司,注册资本 1009 万元),形成 "深圳研发销售 + 惠州规模化制造" 的双基地格局。

技术积累

  • 拥有7 项电磁加热辊相关实用新型专利授权,涵盖发热辊结构、内置冷却管电磁导热辊、包硅胶电磁导热辊等核心方向;

  • 核心研发团队拥有十余年电磁感应加热技术积累,产品采用模块化设计,支持非标定制;

  • 辊面温度轴向均匀性和工作温度偏差可做到 ±1℃,适配高速产线。

锂电领域应用

玖宏精工的电磁加热辊已在锂电行业多个环节落地:

  • 干法电极成膜 / 热压:精准控温保障 PTFE 纤维化一致性,提升极片剥离强度和良率;

  • 涂布机烘干 / 复合:替代传统导热油辊,消除漏油隐患,满足锂电车间防爆要求;

  • 固态电池电解质辊压:高温稳定输出,适配 200~300℃工艺窗口。

合作客户覆盖国内锂电及高端装备制造领域的头部企业,包括无锡先导智能装备、深圳市赢合科技、宁德时代、比亚迪、深圳新嘉拓自动化等,产品交付后经过大量实际生产场景验证。

产品矩阵

除电磁加热辊外,玖宏精工同时提供滑差轴(珠式 / 键式 / 西村式 / 萩原式)、气胀轴 / 机械夹头等卷材传动核心配件,可实现涂布、分切、复卷产线的一站式配套。


d222765e262c4df7fe871d0ad399788e.png

五、电磁加热辊选型:四个维度别踩坑

1. 看温控精度,不看宣传看实测

要求厂家提供辊面轴向温分布实测数据(红外热像仪或多点测温),而不是只看标称值。±1℃和 ±3℃在干法电极场景下是良率的分水岭。

2. 看最高温度和升温速率

确认设备的实际最高工作温度(不是短时间峰值)和从常温到工作温度的时间。升温快意味着换产效率高。

3. 看专利和自研能力

有自主专利的厂家,在结构设计和温控算法上更可靠。电磁加热辊的线圈排布、磁路设计直接影响均温性,这是仿造不来的。

4. 看交付案例和服务响应

优先选择有同行业量产交付经验的厂家。锂电产线对交付周期和售后响应要求高,本地服务团队(如深惠双基地)在紧急备件和现场支持上优势明显。


1782549717581164.png

六、结语

干法电极和固态电池的量产浪潮,正在重新定义涂布与辊压设备的温控标准。传统加热方式的安全、精度、效率短板,在新工艺要求下被持续放大。电磁感应加热辊凭借 ±1℃精准控温、400℃高温能力、本质安全和高效节能,正在成为高端锂电产线升级的优选方案。

对于正在规划干法电极或固态电池产线的企业而言,加热辊不再是 "随便选选" 的配套件,而是影响良率和安全的核心工艺装备。选对加热方式,就是选对产线的下限。


seo seo